离合器弹簧全解析:材料选型、生产工艺与疲劳寿命控制要点

在汽车传动系统里,离合器承担着"动力接通与切断"的关键动作,而让这个动作既干脆又平顺的,往往是一组不起眼却极其讲究的弹簧件。离合器弹簧的载荷特性是否稳定、疲劳寿命是否足够、高温下是否会松弛,直接决定了离合器踏板手感、起步平顺性乃至整车的可靠性。对于采购和设计人员来说,搞懂离合器弹簧的材料、工艺与检测逻辑,比单纯比价更有意义。
一、离合器弹簧在系统中扮演什么角色
离合器的工作过程可以简单理解为:压盘在弹簧力的作用下把摩擦片压紧在飞轮上,动力被传递;踩下踏板时,分离机构克服弹簧力使压盘后退,动力被切断。这个"压紧—分离—再压紧"的循环,一天可能重复上千次,一年累积几十万次。
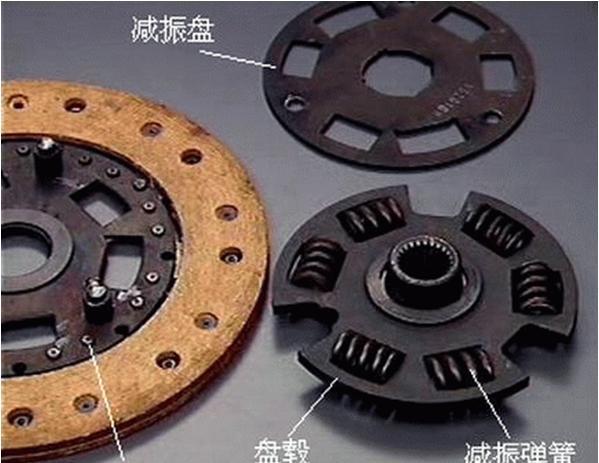
因此离合器弹簧要同时满足两个看似矛盾的要求:一是要有足够且稳定的压紧力,保证不打滑;二是要能被轻松压缩,保证踏板不沉重。此外,它还必须承受摩擦产生的热量、发动机舱的高温、油污与湿气的侵蚀。这些工况叠加在一起,使离合器弹簧成为弹簧产品中技术门槛较高的一类。
二、常见的离合器弹簧类型
按照结构与受力方式的不同,离合器弹簧主要有以下几类:
- 膜片弹簧:呈碟形,外缘为碟形本体,内圈伸出一圈分离指。其最大特点是载荷—变形曲线非线性,在摩擦片磨损后仍能保持较为稳定的压紧力,因此广泛应用于乘用车和小型商用车离合器。
- 圆柱螺旋压缩弹簧:多根弹簧沿圆周均匀布置在压盘与离合器盖之间,结构简单、成本可控,常见于商用车、农机和工程机械的离合器总成。
- 扭转弹簧:用于部分离合操纵机构、分离拨叉复位或踏板回位,提供扭转方向的回复力矩。
- 异形弹簧:包括卡簧、波形弹簧、异形线成型件等,用于离合器内部定位、预紧和缓冲,通常需要按图纸单独开模定制。
同一台整车上,往往同时用到上述多种弹簧件,规格跨度大、批量差异明显,这也是离合器弹簧多采用定制加工方式供货的原因。
三、材料选择:决定寿命的第一道关口
离合器弹簧的材料选型,核心看三点:弹性极限、抗松弛能力和耐热性。
- 50CrVA、60Si2MnA、60Si2CrVA:属于硅锰系与铬钒系弹簧钢,淬透性好、回火稳定性高,是螺旋类离合器弹簧的主力材料,适合做中高应力、长寿命的压缩弹簧。
- 油淬火回火弹簧钢丝:如 SWOSC-V 等牌号,表面质量与尺寸精度好,冷卷成型后只需去应力回火,尺寸一致性强,适合膜片弹簧及高精度压缩弹簧的批量生产。
- 不锈钢弹簧丝(304、316、17-7PH):耐腐蚀性能突出,适用于潮湿、有腐蚀性介质或对外观有要求的场合,但弹性模量较低,设计时需相应调整圈数与线径。
- 耐热合金材料:用于工作温度长期超过 250℃ 的特殊工况,如大功率工程机械离合器。
需要注意的是,材料表面的脱碳层是弹簧早期断裂的隐形杀手。线材入厂时应检查脱碳深度,一般应控制在直径的 1% 以内,否则热处理后表面硬度不足,疲劳裂纹极易从表层萌生。
四、制造工艺流程与关键工序
一支合格的离合器弹簧,通常要走过这样一条工艺链:
- 卷制成型:冷卷适用于线径较细、批量较大的产品;热卷适用于线径粗、刚度大的大弹簧。膜片弹簧则通过冲压成型获得碟形与分离指结构。
- 去应力回火:消除卷制产生的内应力,稳定尺寸,温度与时间需按材料牌号精确设定。
- 端面磨削与倒角:压缩弹簧两端需磨平,保证垂直度与平行度,避免装配后受力偏斜。
- 淬火与中温回火:获得回火屈氏体组织,硬度一般控制在 HRC 42~50 区间,兼顾弹性与韧性。
- 喷丸强化:在弹簧表面引入残余压应力层,可显著提高疲劳寿命,是离合器弹簧的标配工序。
- 立定处理(强压/强拉):预先施加超过工作载荷的力,迫使弹簧产生微量塑性变形,从而在使用中保持载荷稳定。
- 负荷分选:逐件检测工作点载荷,按公差分组,确保同一批产品装配后压紧力一致。
- 表面处理:磷化、发黑、电泳或达克罗涂层,用于防锈与减摩,盐雾试验通常要求 48 小时以上不出现红锈。
其中,喷丸与立定处理是拉开厂家水平差距的两道工序。同样材质的弹簧,工艺参数合理与否,疲劳寿命可能相差数倍。
五、不可忽视的检测指标
离合器弹簧属于安全相关件,验收时至少要关注以下几项:
- 尺寸与形位公差:自由长度、外径、线径、垂直度、端圈并紧情况。
- 载荷特性:指定压缩高度下的载荷值,一般要求控制在 ±5% 以内,膜片弹簧还需给出压紧点与分离点载荷。
- 永久变形与松弛率:经强压处理后,在规定时间内载荷衰减应小于设定阈值。
- 疲劳寿命:按实际工作行程做循环试验,螺旋弹簧通常要求数十万次以上不断裂,膜片弹簧要求更高。
- 硬度与金相组织:验证热处理是否到位,有无过热、脱碳、裂纹等缺陷。
- 耐腐蚀性能:中性盐雾试验,评估涂层防护能力。
六、选型与定制加工的实用建议
很多客户在询价时只提供"外径×内径×长度",这往往导致打样反复。建议在提出弹簧定制加工需求时,尽可能提供以下信息:
- 安装空间限制:最大外径、最小内径、允许的自由长度与工作高度。
- 工作载荷及允许偏差:压紧状态下需要多大压力,是否有上下限要求。
- 工作行程与循环频率:用于估算疲劳寿命与是否需要喷丸强化。
- 工作温度与介质环境:决定材料是否需升级为耐热钢或不锈钢弹簧。
- 年用量与批次:影响是选择冷卷自动线还是模具成型,也直接影响弹簧批发价格的核算方式。
对于离合器总成厂来说,与具备膜片弹簧、压缩弹簧、扭簧定制及异形弹簧加工能力的综合型弹簧生产厂家合作,可以减少供应商数量、统一质量口径,在交期紧张时也更容易协调产能。
七、典型失效模式与应对思路
离合器弹簧出问题,通常表现为以下几种形式:
- 早期疲劳断裂:多发生在端圈或第一有效圈,根源往往是表面脱碳、喷丸不足或存在卷制划痕。
- 载荷衰减过快:表现为离合器打滑、起步无力,与立定处理不充分、回火温度偏低有关。
- 永久变形:弹簧被压矮无法恢复,通常是设计应力过高或材料选择不当。
- 腐蚀与磨损:涂层厚度不足或使用环境超出材料耐受范围。
解决这些问题,靠的不是事后补救,而是在设计阶段就明确应力水平、在制造阶段守住热处理与表面强化两道关。
八、结语
离合器弹簧看起来只是一根缠绕的钢丝,背后却是材料学、热处理工艺与疲劳工程的综合体现。选对材料、控好工艺、做好检测,才能让离合器在几十万次的开合中始终保持稳定的压紧力。新旭弹簧(jlxxth.com)长期专注于离合器弹簧、压缩弹簧、拉伸弹簧、扭簧、模具弹簧及各类异形弹簧的定制加工,可根据客户图纸或样品提供从选材建议、打样验证到批量供货的一站式支持,为汽车零部件、工程机械、农机及工业离合器客户提供稳定的弹簧配套方案。若您正在寻找可靠的长春弹簧厂合作资源,欢迎带图纸与技术参数沟通,让选型从第一步就走对方向。