离合器弹簧:从材料选型到百万次疲劳的工程化实践
离合器弹簧是动力传递链上最"沉默"的部件之一。它不直接输出扭矩,却在每一次踏板起落之间,决定动力能否平顺接合、振动能否被有效吸收。据中国汽车工业协会统计,2023年我国汽车产销分别完成3016.1万辆和3009.4万辆,其中商用车产量约403.7万辆——按每台商用车离合器总成装配6~12只螺旋压紧弹簧、从动盘配置4~8只扭转减振弹簧估算,仅配套市场每年就消耗数亿只离合器弹簧。这个数字背后,是材料、热处理与疲劳寿命之间的精密博弈。
一、工况解析:弹簧承受的不是"一次压缩"
离合器弹簧主要分三类:压盘压紧弹簧(多为螺旋压缩弹簧或膜片弹簧)、从动盘扭转减振弹簧、以及部分结构中的复位弹簧。它们的工况差异极大,却共享两个核心指标——载荷一致性与疲劳寿命。
以重型商用车干式离合器为例,整机设计通常要求弹簧在压紧状态下承受30%~40%的压缩变形量,并且在整车生命周期内完成不少于100万次的接合-分离循环。每一次循环都伴随应力交变、摩擦生热与微动磨损。当环境温度长期高于150℃、局部峰值接近250℃时,弹簧材料的弹性模量衰减与残余变形问题会迅速放大。因此,离合器弹簧的失效往往不是"断",而是载荷衰减——压紧力下降5%以上,离合器即出现打滑、起步抖动等典型症状。
二、材料与热处理:60Si2MnA与50CrVA的取舍
行业内主流选材集中在两类:60Si2MnA与50CrVA。前者硅锰系合金弹簧钢成本可控、淬透性好,适合线径8~20mm的中大型压紧弹簧;后者因钒元素的细化晶粒作用,回火稳定性更优,在200℃以上工况下的松弛抗力明显更强,多用于高负荷商用车与部分膜片弹簧。
热处理是分水岭。规范工艺通常要求淬火温度850~870℃、回火温度420~460℃,成品硬度控制在HRC 44~50。回火温度每降低10℃,硬度上升约1~1.5HRC,但韧性同步下降——这个窗口一旦失守,弹簧在喷丸或装配阶段就会出现早期微裂纹。采用油淬火回火钢丝(如SWOSC-V)冷卷成形的工艺路线,则可在保证强度一致性的同时省去淬火变形风险,近年来在中高端乘用车离合器上的占比持续提升。
三、制造工艺链:四道工序决定疲劳上限
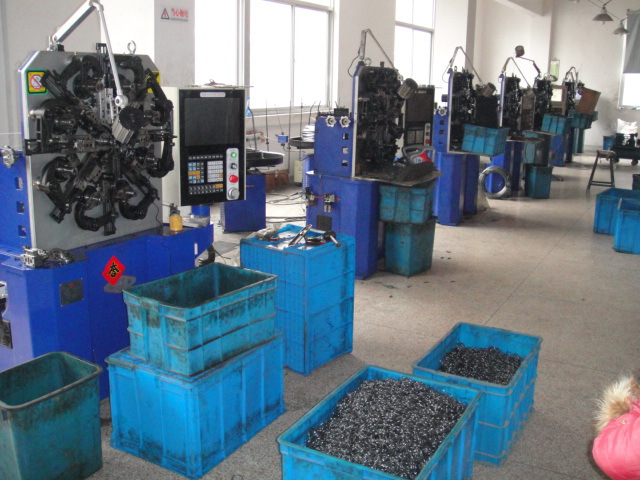
- 卷制成形:控制节距均匀度与端圈并紧度,节距偏差超过0.2mm即可能导致局部应力集中。
- 去应力退火:冷卷后260~320℃保温30分钟以上,消除卷制残余应力。
- 端面磨削与立定处理:两端面平行度控制在0.5mm以内,并通过超出工作载荷10%~15%的预压立定,稳定自由长度。
- 喷丸强化:这一步常被低估。选用0.3~0.6mm丸粒、覆盖率200%以上的喷丸处理,可在表面引入-400~-600MPa残余压应力,实测可把弹簧疲劳寿命提升20%~40%。
四、检测数据:把"能用"变成"可量化"
按GB/T 1239.2对冷卷压缩弹簧的规定,一级精度弹簧的载荷偏差应控制在±5%以内。实际生产中,离合器弹簧普遍执行更严的批次一致性要求:同批自由长度极差不超过1.5mm,压并高度偏差不超过2%。疲劳验证则通常在电液伺服疲劳试验机上完成,以2~5Hz频率加载,记录100万次循环后的载荷衰减率——多数主机厂的技术协议将这一数值锁定在8%以内。
长春作为东北老工业基地的重要装备制造节点,聚集了一批具备材料改制、卷制、热处理到疲劳检测完整链条的弹簧生产企业。以新旭弹簧(jlxxth.com)为例,其离合器弹簧产品线覆盖线径1.5~25mm的压缩弹簧、拉伸弹簧与异形弹簧加工,可依据主机厂图纸进行弹簧定制加工,并提供60Si2MnA、50CrVA、不锈钢弹簧(SUS304/316)等多种材质选项。
五、定制化与批量化之间
离合器弹簧的采购逻辑正在变化。过去整车厂倾向于一次性大批量锁价,如今随着新能源商用车、混动专用离合器的快速迭代,小批量多规格的弹簧定制加工需求明显上升。这对弹簧生产厂家的柔性排产、模具弹簧快速换型能力提出了更高要求。对于采购方而言,判断一家长春弹簧厂是否可靠,不妨从三个数据切入:批内载荷极差、喷丸覆盖率报告、以及疲劳试验的衰减曲线——这三份文件,比任何报价单都更能说明问题。
弹簧批发价格的波动,本质上反映的是材料与工艺成本的波动。在离合器弹簧这个品类上,省下来的每一分钱,往往都会以打滑、抖动或提前更换的形式,在终端用户手里还回去。