离合器弹簧全解析:从工作原理、材料工艺到定制加工与采购要点
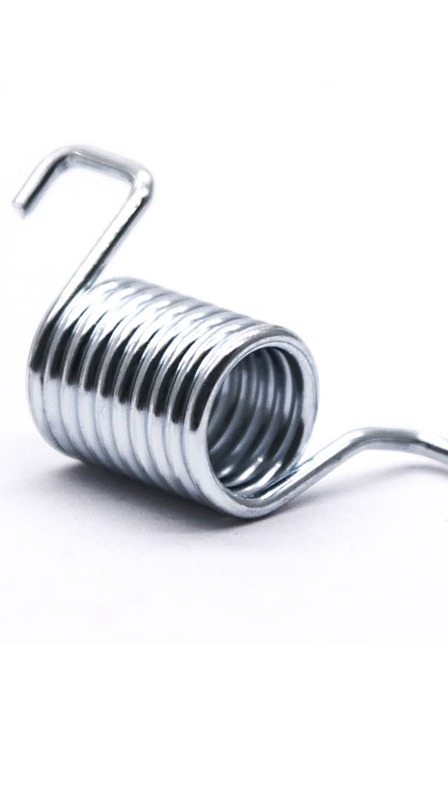
离合器弹簧是离合器总成中最关键的弹性元件之一,它直接决定离合器的压紧力、扭矩传递能力、分离手感以及整机的使用寿命。无论是汽车干式离合器、摩托车湿式离合器,还是工程机械、农业机械上的常开式/常闭式离合器,弹簧的性能波动都会立刻反映在打滑、抖动、分离不彻底等故障上。对于整车厂、离合器总成厂以及设备维修与配套企业而言,搞清楚离合器弹簧的类型、材料、热处理与检验标准,是控制成本与保证可靠性的前提。本文结合实际生产工艺,系统梳理离合器弹簧的关键知识点,并给出定制加工与采购的实操建议。
一、离合器弹簧在总成中承担什么作用
离合器的工作逻辑并不复杂:靠摩擦传递扭矩,靠弹簧提供压紧力,靠分离机构卸掉压紧力。弹簧在其中扮演的是"储能与释放"的角色,具体体现在三个方面。

- 提供稳定压紧力:弹簧把压盘紧紧顶在从动盘摩擦片上,形成足够的法向压力,使摩擦力矩大于发动机输出的最大扭矩,从而保证动力不丢失。
- 决定扭矩储备系数:扭矩储备系数一般为 1.2~2.0,取值过小容易打滑,取值过大则踏板力上升、分离机构负荷加大,弹簧刚度与压缩量的匹配直接决定这一系数。
- 影响接合平顺性与分离力:弹簧的载荷—变形曲线越平滑,接合过程越柔和,起步抖动和冲击越小;膜片弹簧还能兼作分离杠杆,进一步简化结构。
可以说,离合器的"好开不好开""耐不耐用",很大程度上在弹簧设计定型的那一刻就已经决定了。
二、常见的离合器弹簧类型与适用场景
行业内按结构与受力方式,通常把离合器弹簧分为以下几类,不同结构对应完全不同的工况与设计思路。
1. 膜片弹簧
膜片弹簧本质上是一种带分离指的碟形弹簧,由薄弹簧钢板冲压成型并经淬火回火处理。它同时具备压紧弹簧和分离杠杆两种功能,具有结构紧凑、压紧力均匀、高速时压紧力衰减小、无需额外分离杠杆等优点,是现代乘用车和小型商用车干式离合器的主流选择。缺点是对材料一致性、热处理均匀性和分离指高度公差要求极严,冲压模具与工艺门槛较高。
2. 周置圆柱螺旋压缩弹簧
在压盘与离合器盖之间沿圆周均匀布置 6~16 只压缩弹簧,是中重型卡车、客车和工程机械离合器的常见结构。其优点是单件成本低、更换方便、承载能力可灵活调整;缺点是弹簧数量多,压紧力一致性依赖每只弹簧的负荷分选,且在高速旋转时离心力会引起附加弯折应力。这类弹簧属于典型的压缩弹簧,也是弹簧生产厂家出货量较大的品类之一。
3. 中央弹簧与斜置弹簧
中央弹簧只有一只或少数几只大弹簧,布置在离合器中心轴线上,通过杠杆系统放大压紧力,多用于大扭矩重型车辆;斜置弹簧则沿锥面倾斜布置,可在压紧力与分离力之间取得较好折中。这两类结构对弹簧的自由高度、垂直度和端面平行度要求更高。
4. 其他配套弹性元件
一套完整的离合器系统里,除了主压紧弹簧,往往还包含扭转减振器弹簧(常为圆柱螺旋拉伸弹簧或双扭结构)、分离拨叉回位弹簧、踏板回位扭簧定制件、限位卡簧等。这些零件看似不起眼,却与整车的异响、抖动和踏板回馈直接相关,通常需要异形弹簧加工能力来配合主机厂的安装空间。
三、材料选择:决定寿命的第一道关
离合器弹簧长期工作在交变载荷、摩擦生热和油污腐蚀的环境中,材料选型不能只看价格。
- 60Si2Mn / 60Si2MnA:应用最广的硅锰系弹簧钢,淬透性好、屈强比高、成本适中,适合线径较粗的螺旋压缩弹簧和膜片弹簧。
- 50CrVA:铬钒钢,回火稳定性与疲劳强度优于硅锰钢,适合高温、高应力工况,常见于重载离合器和膜片弹簧。
- 65Mn:价格低、易加工,多用于载荷不大、寿命要求一般的小型离合器或回位弹簧。
- 油淬火回火弹簧钢丝(如 SWOSC-V 类):成型后只需去应力回火,尺寸精度高,适合大批量、高一致性的压缩弹簧生产。
- 不锈钢弹簧丝(304、316、17-7PH 等):用于潮湿、盐雾或腐蚀性介质环境,例如船用离合器、食品与化工设备配套的离合机构,即通常所说的不锈钢弹簧。
需要提醒的是,同一牌号不同炉次的材料,其含碳量与夹杂物水平差异会明显影响疲劳寿命。正规厂家在进料时应做光谱分析或索取材质证明,而不是仅凭供应商口头承诺。
四、关键工艺环节与质量控制点
离合器弹簧的失效,多数不是"设计不行",而是工艺细节没有控制住。以下环节值得重点关注。
- 成型:螺旋弹簧采用数控卷簧机控制节距与圈数;膜片弹簧依靠冲压模具保证分离指高度与窗口位置。成型精度直接影响后续负荷一致性。
- 热处理:淬火加中温回火,硬度通常控制在 HRC 42~50 区间(视材料与线径调整)。回火温度偏低会脆断,偏高则压紧力衰减加快。
- 端面磨削:压缩弹簧两端需磨平并保证垂直度,否则装配后受力偏心,容易早期断裂。
- 喷丸强化:在弹簧表层引入残余压应力,可显著提高疲劳寿命,是离合器弹簧的标配工序,尤其对高应力部位效果明显。
- 立定(强压)处理:预先压缩至超过工作变形量,使尺寸稳定,减小长期使用中的松弛量,避免"用一段时间就离合打滑"。
- 表面处理:发黑、磷化、电泳、达克罗或喷涂,需兼顾防腐能力与摩擦系数,避免影响装配配合。
- 负荷分选:逐只检测工作高度下的负荷并按区间分组,是保证多簧离合器压紧力均匀的关键步骤。
五、常见失效模式与原因分析
售后市场上离合器弹簧的问题主要集中在以下几种,排查时可对照工艺环节定位原因。
- 压紧力衰减、离合器打滑:多为松弛未充分处理、回火温度偏高,或长期高温导致材料软化。膜片弹簧还可能是分离指高度不一致。
- 疲劳断裂:常见于喷丸不足、表面有划痕或脱碳层、端圈过渡处应力集中。断口多出现在有效圈与支承圈交界位置。
- 锈蚀与点蚀:表面处理层太薄或不均匀,在潮湿、盐雾环境下形成腐蚀坑,成为裂纹源。
- 分离不彻底、踏板沉重:弹簧刚度偏大或自由高度超差,也可能是多只弹簧负荷分散度太大,导致压盘倾斜。
- 异响与抖动:常与减振弹簧、回位扭簧的匹配有关,属于系统性匹配问题,需连同总成一起分析。
六、定制加工流程:从图纸到批量交付
离合器弹簧大多属于非标件,标准化产品很难直接套用。选择弹簧定制加工服务时,一个规范的流程通常包含以下步骤。
- 需求确认:明确安装空间、工作高度、压紧力范围、变形量、疲劳寿命要求、使用温度与介质、批量与交付节奏。
- 选材与方案设计:根据应力水平确定线径、圈数、旋向、材料牌号,必要时提供载荷—变形曲线计算书。
- 打样与验证:先做小批量样品,进行负荷测试、硬度检测和装机试验,确认合格后再开模或批量投产。
- 批量生产:数控成型、连续式热处理、喷丸、立定、表面处理按序进行,全程留样。
- 出厂检验:按图纸或 GB/T 1239 等标准检测自由高度、负荷、刚度、垂直度、硬度、外观,并出具检测报告与材质证明。
- 包装与配送:防潮包装、分批标识,便于主机厂按批次追溯。
对于同时需要多种弹簧的客户,具备综合加工能力的厂家可以一并提供拉伸弹簧、扭簧定制、异形弹簧加工乃至模具弹簧供货,减少多头采购带来的交期与一致性风险。
七、采购方最关心的几个问题
1. 价格由什么决定
弹簧批发价格并非只由线径和长度决定。材料牌号、精度等级、表面处理方式、是否需要负荷分选、检测项目多少、起订量与是否开模,都会明显影响单价。同一规格的弹簧,要求全检分选与抽检出厂,成本可能相差两三成。建议在询价时把技术要求写清楚,而不是只给一个外形尺寸。
2. 如何判断厂家是否靠谱
- 是否具备材料进货检验手段(光谱分析、硬度计);
- 热处理是自有连续炉还是外协,外协则质量波动风险较高;
- 是否有负荷试验机、疲劳试验台、投影仪等检测设备;
- 能否提供批次检测报告与材质证明,出现质量问题时是否可追溯到炉号与工艺参数;
- 是否愿意先打样验证,而不是直接要求大批量下单。
3. 交期与库存
常规规格的压缩弹簧、拉伸弹簧,供货周期通常较短;涉及开模的膜片弹簧或特殊异形件,需要预留模具制作与试模时间。对于长期配套客户,可协商安全库存或寄售模式,降低主机厂线边库存压力。
八、为什么选择本地化弹簧生产厂家更有优势
对于东北地区的汽车零部件、农机装备、工程机械与轨道客车配套企业来说,就近选择一家位于长春的弹簧生产厂家,在沟通效率与响应速度上有明显好处。长春作为老工业基地,弹簧加工配套体系完整,材料供应与热处理资源成熟,工程师现场对接、样品当天送达、技术变更快速落地都比较容易实现。
新旭弹簧长期专注于离合器弹簧、压缩弹簧、拉伸弹簧、扭簧及各类异形弹簧的设计与制造,可为客户提供从图纸评审、打样验证到批量供货的一站式服务,产品广泛应用于汽车离合器总成、农机离合机构、工程机械制动与传动系统等场景。无论是小批量的维修市场配套,还是主机厂的批量定点供货,都可以根据实际工况给出材料与工艺建议,而不是简单地"照图加工"。
如果手头有离合器弹簧的图纸、样品或仅有一个安装空间与压紧力要求,都可以先做技术沟通,由工程师评估可行的结构方案与成本区间,再决定是否进入打样阶段。把弹簧这一个零件做扎实,整台离合器的可靠性和口碑都会跟着受益。